Bahasa
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
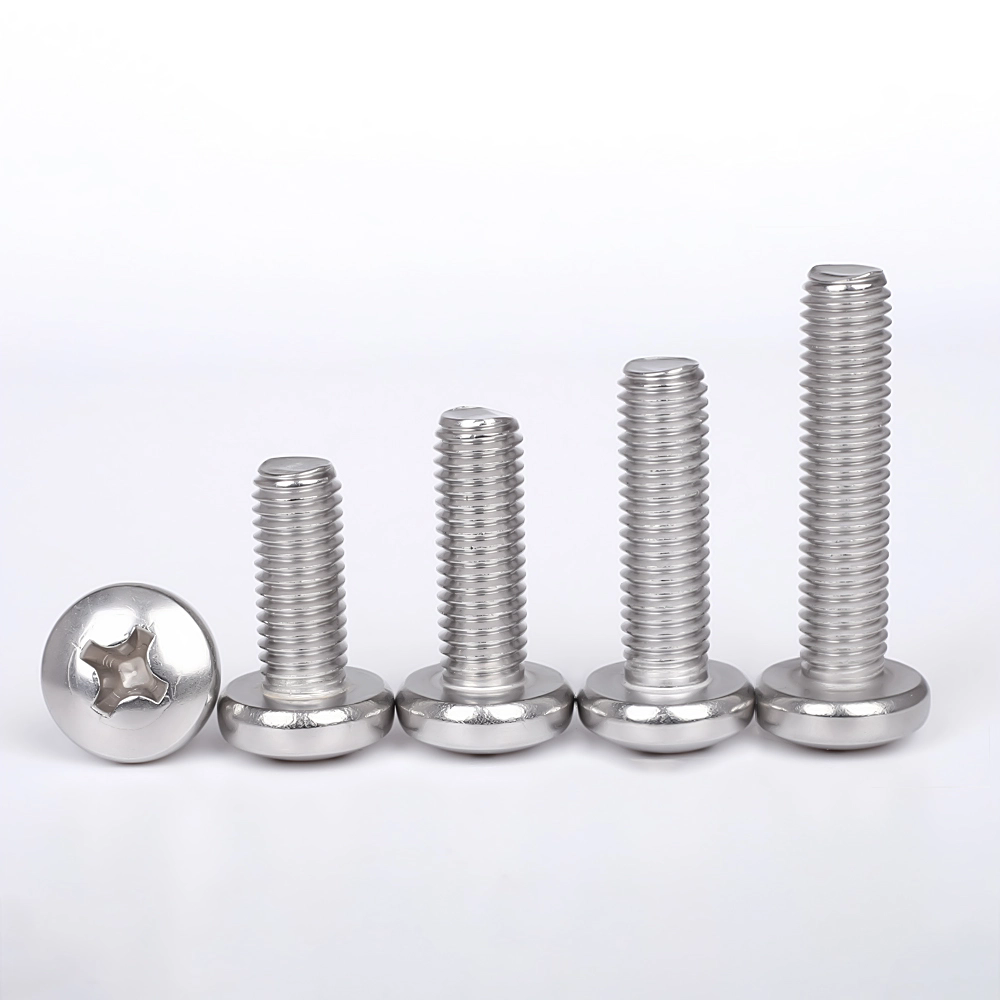
Dapatkah gangguan perakitan otomatis berasal dari variasi batch Sekrup Mesin Tersembunyi Silang Kepala Pan GB818?
2026-09-11
Pembeli OEM elektronik dan distributor pengencang industri sering kali memvalidasi kualitas sekrup mesin melalui pemeriksaan sampel manual. Sampel prototipe pilihan lolos pemeriksaan dimensi dan pengujian obeng manual. Beberapa penyimpangan tingkat batch yang halus tetap tidak terlihat selama pengambilan sampel manual, hanya muncul setelah komponen dimasukkan ke jalur perakitan otomatis berkecepatan tinggi, sehingga memicu penghentian jalur yang tidak direncanakan dan biaya pengerjaan ulang ekstra.
Empat penyimpangan terkait jalur perakitan yang jarang disorot pada lembar data standar:
- Penyimpangan profil lintas ceruk menyebabkan bit driver keluar secara terputus-putus pada torsi produksi
- Keausan alat penggulung ulir menghasilkan kecocokan ulir yang tidak konsisten pada lot produksi yang besar
- Nilai gesekan pergeseran penyebaran ketebalan lapisan permukaan untuk stasiun yang dikontrol torsi
- Nomor panas bahan mentah yang dipisahkan membuat sertifikat prototipe tidak valid untuk batch yang dikirim
Konsistensi geometri cross-recess untuk pengendaraan otomatis berkecepatan tinggi
Pengujian sampel manual menoleransi ketidaksempurnaan bentuk lintas ceruk kecil. Alat perakitan robotik menerapkan profil torsi‑waktu tetap; penyimpangan dimensi ceruk kecil mengubah permukaan kontak bit. Bahkan sekrup yang lolos inspeksi visual statis menghasilkan seringnya keluar, keausan bit, dan rakitan yang ditolak di jalur produksi.
- Pemindaian profil optik berkala geometri lintas ceruk melalui setiap kampanye produksi
- Simulasi pengujian siklus torsi perakitan otomatis menggunakan jenis bit driver yang ditentukan pelanggan
Wanluo Hardware melakukan pemeriksaan spot profil reses lebih dari sekedar tampilan visual sederhana, menyaring barang-barang yang rentan terhadap risiko kehilangan perakitan robot sebelum mengemas pesanan ekspor.
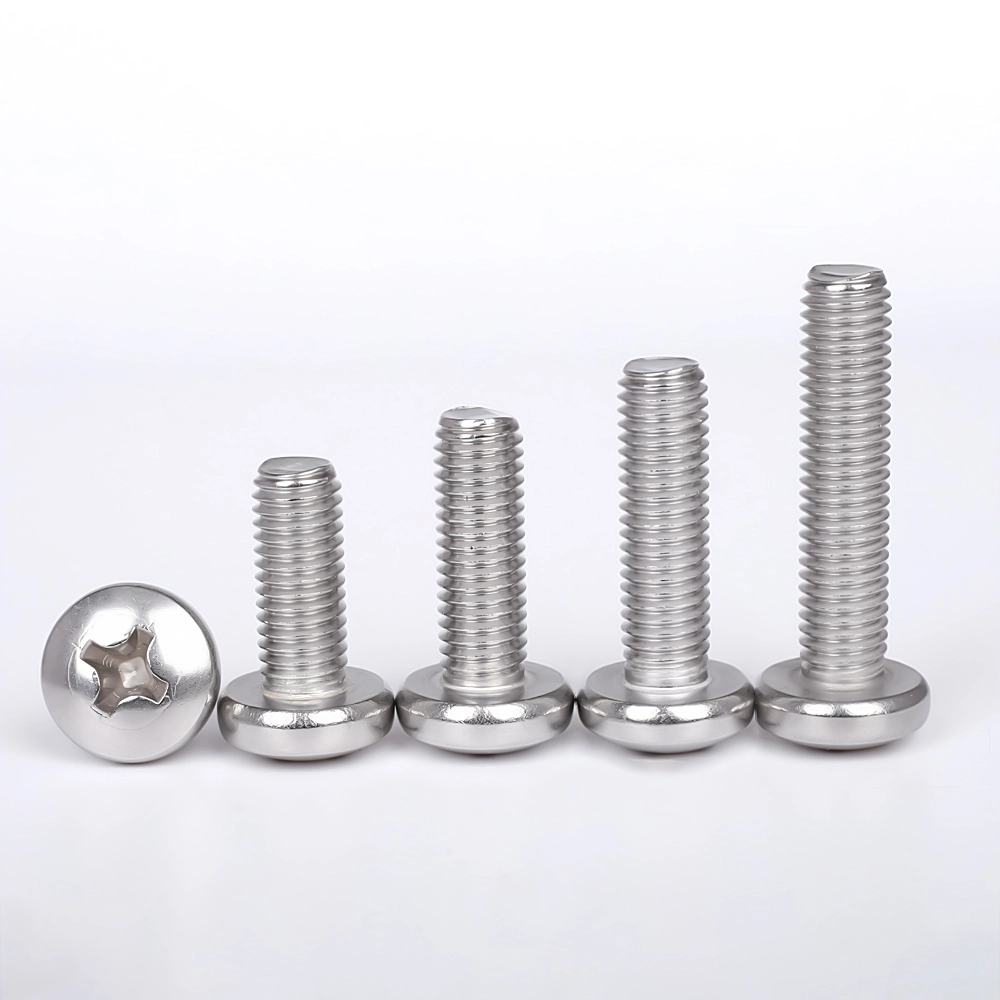
Stabilitas pemasangan benang dalam perkembangan keausan alat produksi massal
Sekrup prototipe diproduksi dengan cetakan penggulung ulir yang baru. Setelah jutaan siklus, permukaan cetakan secara bertahap terdegradasi. Dimensi masing-masing sekrup mungkin masih berada dalam batas toleransi gambar, namun perubahan profil kumulatif menciptakan perilaku pengikatan ulir yang berfluktuasi.
Penyimpangan halus seperti itu tidak menunjukkan apa pun selama uji coba manual sekrup tunggal, namun menyebabkan ulir silang sporadis atau perkawinan kaku saat mengumpan secara terus-menerus ke dalam lubang wadah yang disadap pada perlengkapan otomatis.
- Menerapkan ambang batas pemicu volume produksi untuk pengkondisian ulang die thread‑roll
- Pengambilan sampel pengukur GO‑NO‑GO dikombinasikan dengan verifikasi profil ulir parsial per shift
Penyebaran ketebalan lapisan mengubah kinerja torsi-ketegangan
Banyak pembeli hanya menentukan jenis lapisan tanpa menentukan variasi ketebalan yang diperbolehkan. Ketidakrataan lapisan seng atau pasivasi mengubah koefisien gesekan permukaan. Pada stasiun perakitan yang dikunci torsi, torsi terprogram yang identik menghasilkan gaya penjepitan aktual yang sangat berbeda.
Beberapa batch berakhir dengan penjepitan yang kurang dan rentan terhadap pelepasan getaran saat digunakan; sekrup lainnya menimbulkan risiko strip benang selama pengencangan yang digerakkan oleh robot, meskipun setiap sekrup terlihat seragam secara visual.
- Pengukuran ketebalan lapisan multi titik yang mencakup akar benang dan zona transisi head‑to‑shank
- Validasi bangku tegangan torsi yang mewakili parameter stasiun perakitan produksi nyata
Ketertelusuran heat-lot bahan mentah memisahkan bukti sampel dari barang curah
Laporan pengujian material umum dari lot prototipe tidak dapat mewakili pengiriman yang diproduksi secara massal untuk audit OEM industri. Beberapa pemasok pengikat menggunakan kembali dokumen MTR batch sampel lama untuk produksi selanjutnya tanpa melakukan referensi silang terhadap angka panas baja sebenarnya.
Untuk proyek elektronik dan peralatan yang tunduk pada aturan ketertelusuran komponen, ketidakcocokan dokumentasi ini dapat memblokir penerimaan QA barang masuk, terlepas dari kinerja mekanis sekrup fisik.
- Ikat kode batch barang jadi langsung ke nomor heat‑lot pabrik baja yang sesuai
- Menerbitkan laporan materi berbahasa Inggris khusus proyek alih-alih mengedarkan sertifikat prototipe tak bertanggal
Daftar periksa klausul teknis ringkas untuk pengadaan pengikat yang menargetkan jalur otomatis
- Tambahkan geometri ceruk silang dan simulasi persyaratan siklus torsi robotik dalam spesifikasi pesanan pembelian
- Menentukan pemicu pemeliharaan thread‑rolling‑die dan aturan pengambilan sampel verifikasi thread mode campuran
- Tentukan kisaran ketebalan lapisan yang diizinkan ditambah validasi tegangan torsi untuk stasiun perakitan yang dikontrol torsi
- Menerapkan dokumentasi terkait heat‑lot; menolak penggunaan kembali laporan material sampel prototipe yang berdiri sendiri
Berita Terkait
- Apa yang Membuat Baut T Stainless Steel Pilihan Andal untuk Pengikatan Modern?
- Bagaimana Sekrup Kombinasi Soket Hex Meningkatkan Kinerja Pengikatan?
- Kesalahan pengadaan apa yang menyebabkan kegagalan proyek Tali Kawat Baja Stainless?
- Apakah sampel yang permukaannya sempurna menutupi risiko proyek lapangan Conical Cap Expansion Bolt?
- Apa yang Membuat Baut Jangkar Beton Flensa Hex Dapat Diandalkan untuk Konstruksi Tugas Berat?